Upphandlingskraven för ett mjölkvarnsbälte skiljer sig från de för allmänna industriband. Mjölmalningsutrustning fungerar ofta under långa perioder, och kostnaden för stillestånd för bältesbyte kan vida överstiga priset på själva bandet. Samtidigt kräver valsar stabil transmission med differentialhastighet. Bandglidning eller tandhoppning kan påverka malningsprocessen, vilket resulterar i inkonsekvent mjölpartikelstorlek och minskad produktionseffektivitet.
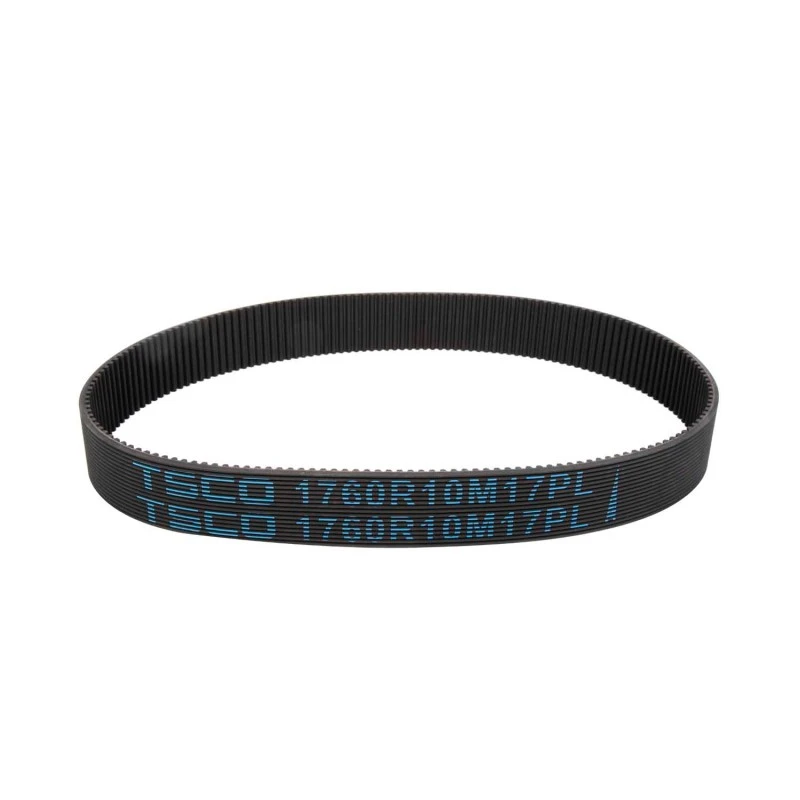
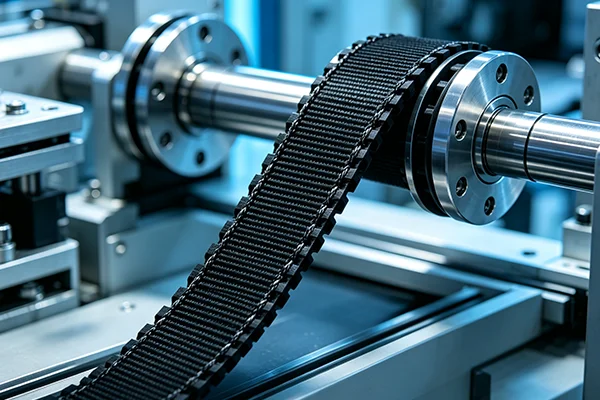
En typiskMjölkvarnsbältekan ha en dubbelsidig struktur, med synkrona tänder på ena sidan och flerribbad spår på den andra, eller flerribbad spår på båda sidor, beroende på utrustningens design. Den här konfigurationen stöder den banddragning som krävs av valsverk med differentialhastighet, där de snabba och långsamma valsarna måste bibehålla ett specificerat hastighetsförhållande för att effektivt klippa spannmål. Den synkrona tandsidan ger exakt hastighetsöverföring, medan multi-ribsidan ger friktionskontakt över flera remskivor.
Den synkrona tandsidan hjälper till att bibehålla det erforderliga hastighetsförhållandet mellan de snabba och långsamma rullarna, medan multi-ribsidan ger friktionsdrivning för de anslutna remskivorna. Under upphandling, bekräfta att tandprofilen, stigningen, ribbornas dimensioner och remskivans specifikationer matchar originalutrustningen. När komponenter från olika tillverkare används tillsammans, verifiera kompatibiliteten noggrant för att undvika för tidigt slitage och instabil transmission.
Båda sidorna av en dubbelsidig rem kan överföra kraft, men den faktiska lastfördelningen beror på drivenhetens konfiguration och installationsväg. Vid byte, följ utrustningstillverkarens färdschema och belastningskrav. Felaktig installation kan överbelasta ena sidan av bältet, accelerera tand-rotskada, revbensslitage eller utmattningsfel.
Ojämn spannmålsinmatning, främmande föremål eller en plötslig ökning av malningsmotståndet kan skapa övergående överbelastningar i mjölmalningsutrustning. Den friktionsdrivna flerribbade sidan kan glida under vissa överbelastningsförhållanden, beroende på remkonstruktionen och driftsspänningen. Detta bör dock inte behandlas som en garanterad överbelastningsskyddsfunktion. Drivsystemet måste utvärderas som en helhet för att fastställa hur effektivt det skyddar motorn, axlarna och rullarna.
Efter märkbar glidning, inspektera ribbytorna för glasering, värmeskador, sprickor eller onormalt slitage. Innan du justerar spänningen, kontrollera om remmen har fått bestående skador. Om ribborna har tappat betydande höjd eller gummit har härdat, kanske ytterligare spänning inte återställer den ursprungliga friktionsprestandan, och bältesbyte kan bli nödvändigt.
Om den synkrona sidan hoppar över tänder under överbelastning, kan hastighetsförhållandet mellan de snabba och långsamma valsarna förändras, vilket påverkar slipkonsistensen. När du väljer en mjölkvarnsrem, utvärdera tandingrepp, tandrotshållfasthet, effektiv belastningskapacitet och kompatibilitet med befintliga remskivor istället för att enbart förlita dig på den totala draghållfastheten. Rätt spänning och inriktning är också avgörande för att minska risken för tandhopp.
Mjölmalningsanläggningar kan innehålla brännbart damm, vilket gör kontroll av statisk elektricitet till en viktig del av drivsystemsäkerheten. Ett mjölkvarnsbälte som används i dessa miljöer kan behöva uppfylla specificerade krav på antistatisk eller elektrisk ledningsförmåga, beroende på utrustningens design och tillämpliga säkerhetsstandarder. Upphandlingsteam bör verifiera de nödvändiga elektriska egenskaperna snarare än att anta att ett konventionellt industriband är lämpligt för mjölbearbetning.
Under inkommande inspektion, begär relevanta elektriska resistanstestrapporter, batchinspektionsprotokoll eller försäkran om överensstämmelse från leverantören. Enbart svart gummikonstruktion visar inte antistatisk prestanda. Bekräfta att testmetoden, acceptansgränserna och dokumentationen uppfyller kraven för den avsedda applikationen.
Mjöldamm kan samlas på remsytor, remskivor och omgivande utrustning under långa arbetscykler. Följ utrustningstillverkarens rengörings- och underhållsprocedurer för att kontrollera dammuppbyggnad och bibehålla tillförlitlig drivprestanda. Undvik rengöringsmetoder som introducerar antändningskällor eller skapar ytterligare luftburet damm, och inkludera dammkontroll och elektrisk inspektion i den förebyggande underhållsplanen.
Smörjpunkter och lagerhus nära mjölfräsdrifter kan utsätta remmar för små mängder olja eller fett. Beroende på föreningen kan långvarig exponering orsaka svullnad, uppmjukning, minskad friktion eller materialnedbrytning. När du väljer ett mjölkvarnsbälte, bekräfta bandmaterialets kompatibilitet med den faktiska driftsmiljön istället för att anta att alla gummiblandningar ger samma oljebeständighet.
EPDM-föreningar värderas vanligtvis för sin värme-, väder- och åldringsbeständighet. Standard EPDM har dock i allmänhet begränsad motståndskraft mot mineraloljor och petroleumbaserade smörjmedel. Om oljeförorening är möjlig, verifiera blandningens kompatibilitet med det specifika smörjmedlet och driftstemperaturen. Lita inte på en allmän temperaturklassificering enbart för att avgöra lämpligheten för en mjölkvarn.
Polyuretan kan erbjuda bra nötningsbeständighet och motståndskraft mot många oljor, beroende på dess formulering. Dess flexibilitet och prestanda vid låga temperaturer varierar beroende på kvalitet, så de avsedda driftsförhållandena måste beaktas. För mjölmalningsutrustning som utsätts för oljeföroreningar eller krävande slitageförhållanden, jämför alternativen för polyuretan- och gummirem med den erforderliga remskivans geometri, driftstemperatur, belastning och livslängd.
Remspänningen påverkar direkt transmissionens stabilitet och livslängden för anslutna komponenter. Otillräcklig spänning kan orsaka glidning och värmeuppbyggnad, medan överdriven spänning kan öka radiella belastningar på remskivors lager och axlar. För en mjölkvarnsrem bör den korrekta spänningen baseras på utrustningstillverkarens specifikationer och den faktiska drivkonfigurationen.
Använd en lämplig spänningsmätare och följ de rekommenderade spänningsvärdena eller installationsproceduren istället för att bara lita på manuell känsla. Efter den första driftperioden, kontrollera spänningen igen enligt tillverkarens underhållsinstruktioner. Om spänningen ändras avsevärt, inspektera installationen, uppriktningen, remskicket och remskivans slitage innan du gör ytterligare justeringar.
När flera remmar arbetar parallellt, byt ut dem som en matchad uppsättning där det krävs av drivkonstruktionen. Kontrollera att ersättningsbältena uppfyller de specificerade längd- och dimensionstoleranserna. Att blanda nya och slitna remmar kan leda till ojämn belastningsfördelning, inkonsekvent töjning och för tidigt brott på enskilda remmar.
Inte utan att kontrollera kompatibiliteten. Mjölfräsdrifter kan kräva specifika kuggprofiler, ribbornas dimensioner, utväxlingsförhållanden och antistatiska egenskaper. Ett standard industribälte bör endast användas när dess mekaniska specifikationer och säkerhetsrelaterade prestanda uppfyller utrustningstillverkarens krav.
Kontrollera remspänningen, remskivans inriktning, spårets skick, kontaminering och tecken på värmeskador eller ribbor. Om remmen har blivit permanent deformerad eller försämrad yta kanske inte spänningsjustering ensam löser problemet. Identifiera orsaken innan du bestämmer dig för om du ska justera eller byta ut bältet.
Begär inspektionsprotokoll som täcker bandlängd, dimensionstoleranser, materialegenskaper och eventuell antistatisk prestanda. För flerremsdrifter, specificera acceptabla längdvariationer och matchande krav i inköpsordern. Konsekventa dimensioner och verifierade materialegenskaper hjälper till att minska installationsproblem och ojämn belastning under drift.