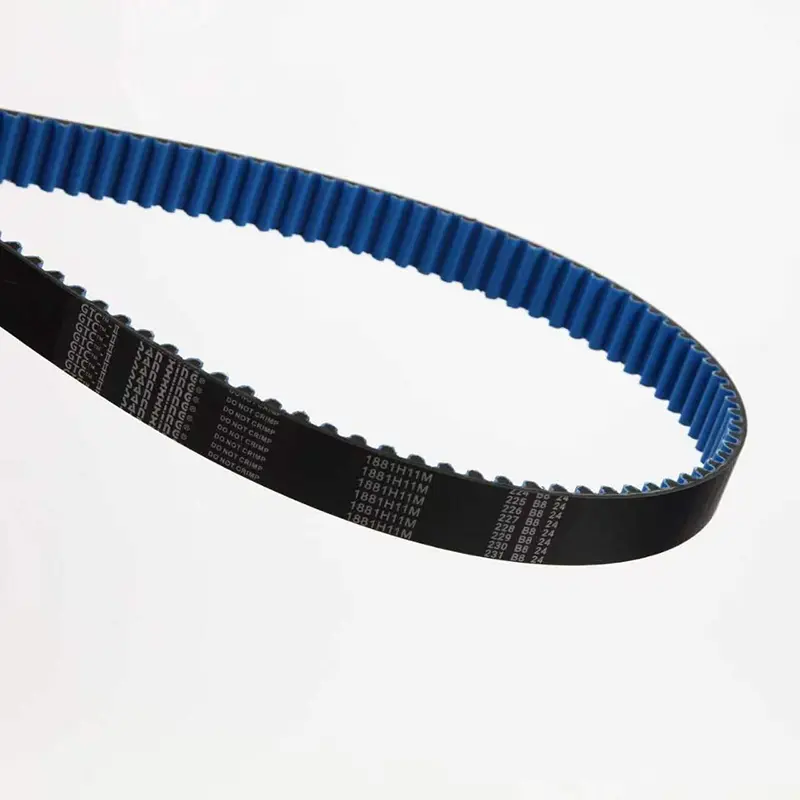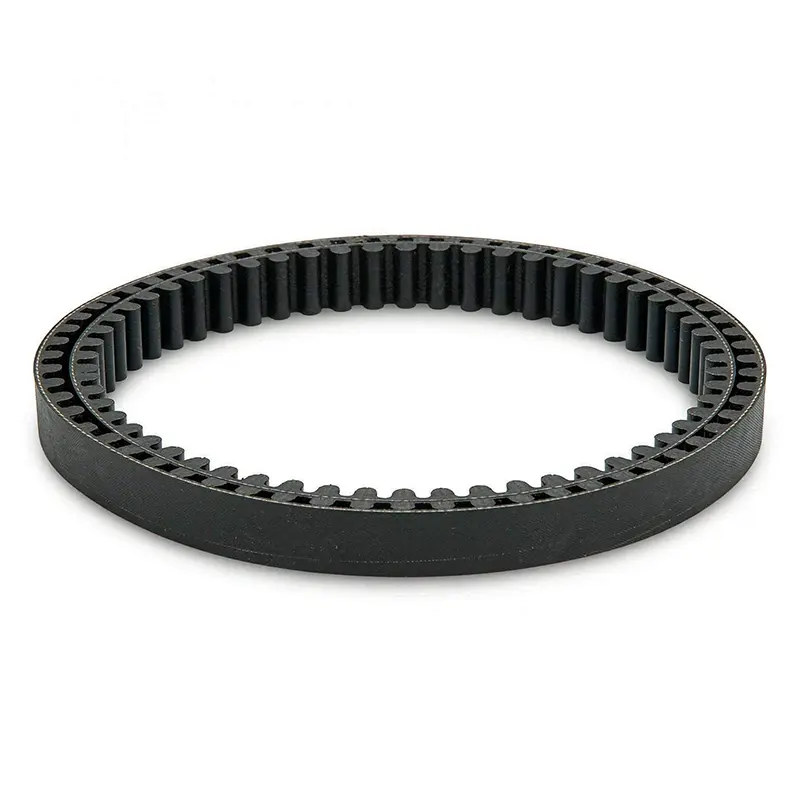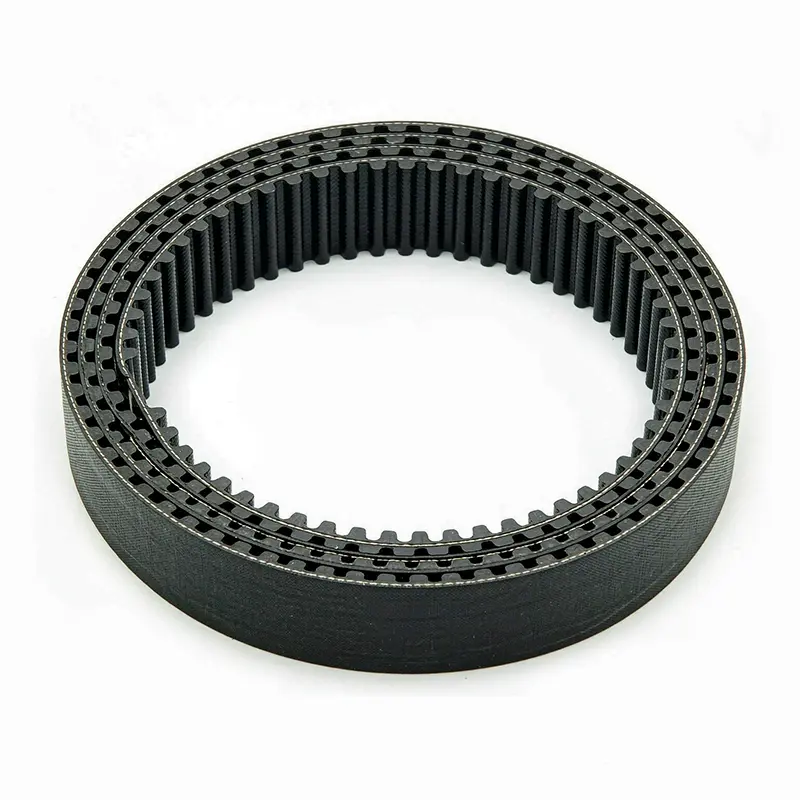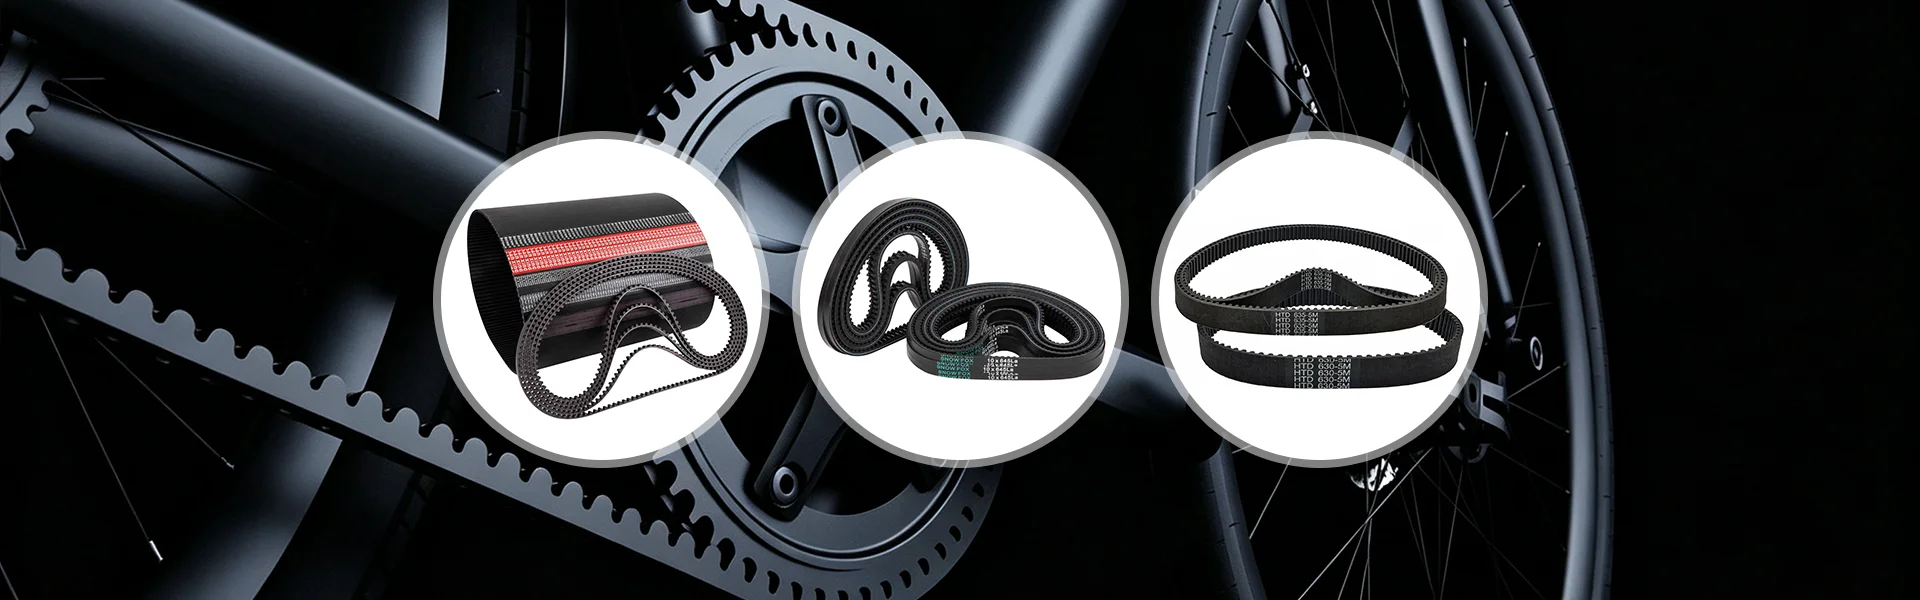
I klassificeringen,kuggremmarkännetecknas i allmänhet av tandprofil, bälteskroppsmaterial, lintyp och strukturell form, där varje kategori motsvarar en annan lastbärande metod och tillämpningsgräns. Under upphandling leder kontrollen av dimensioner utan att ta hänsyn till kategoriplacering ofta till problem som en matchande tandprofil i kombination med ett olämpligt material, eller fel lintyp som orsakar en kraftig minskning av små remskivors livslängd.
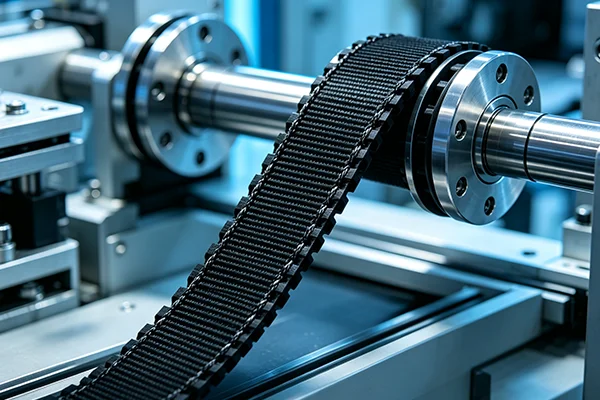
En kamrem överför kraft genom ingrepp av tänder med remskivor, och stigningsavvikelse visar sig direkt som ingreppsstörningar eller tandklättring. Under inkommande inspektion förtjänar partikonsistensen av stigningen mer uppmärksamhet än det nominella värdet för en enskild rem: om stigningsintervallet över flera remmar i samma sats är för stort, ackumuleras fasavvikelsen för varje axel i fleraxliga drivningar, vilket framstår som avtagande synkronisering efter att utrustningen har körts under en period.
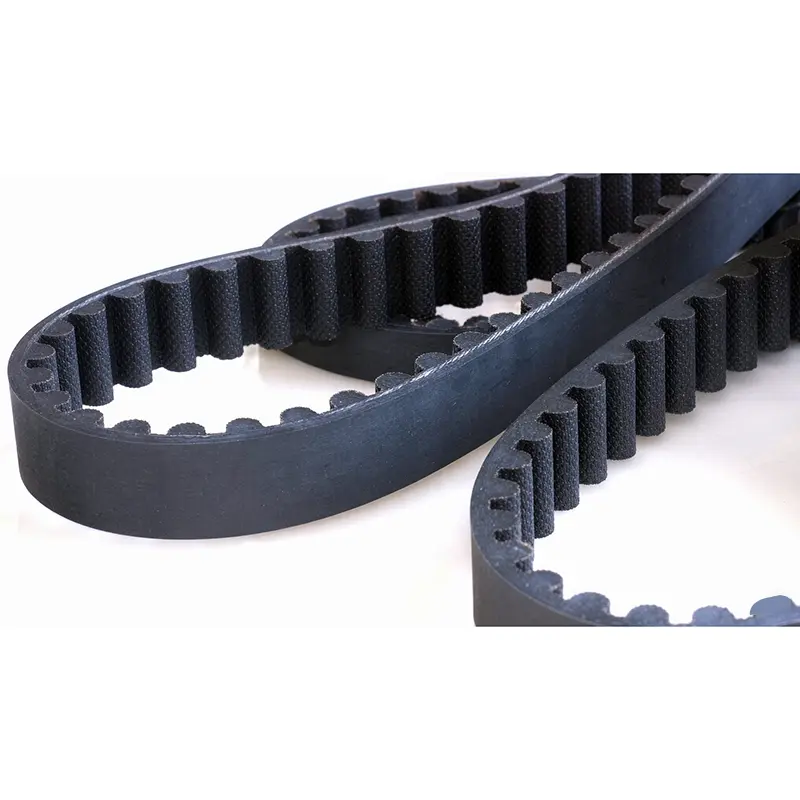
Tandrotsspänningsfördelningen för kurvlinjära tänder är mer enhetlig än trapetsformade tänder och vid samma tandhöjd tål de större tandrotsskjuvbelastning. Vid byte av kedjor eller överföring av högre vridmoment är kurvlinjära tänder det mer pålitliga valet; trapetsformade tänder används mest i små enheter med låg belastning, låg hastighet eller begränsad utrymme. De två kuggprofilerna kan inte blandas på samma remskiva, och den ursprungliga remskivans spårprofil måste verifieras vid byte.
Om det gamla remskivan redan uppvisar ett stegformat slitage, skiftar den faktiska ingreppspositionen för en ny rem, och ingen grad av stigningsnoggrannhet kan kompensera. Innan en kamrem byts ut, bör remskivans spår kontrolleras samtidigt; remskivor med påtagligt slitage behöver också bytas ut, annars förkortas den nya remmens livslängd avsevärt.
Remkroppsmaterialet i en kamrem bestämmer den övre temperaturgränsen och mediaresistansen. CR (kloroprengummi) och HNBR (hydrerat nitrilgummi) är de två vanliga typerna. CR-bälteskroppar erbjuder god flexibilitet och kontrollerbar kostnad inom det normala industriella temperaturintervallet; HNBR-bandkroppar är mer enastående i värme- och oljebeständighet, lämpliga för förhållanden nära värmekällor eller med oljedimma. Valet bör baseras på utrustningens faktiska temperaturintervall, snarare än att anta att "alla gummibälten kommer att fungera."
CR-remkroppar är lämpliga för allmänna körscenarier utan uppenbar oljeförorening och måttliga temperaturfluktuationer. Om utrustningen utsätts för kortvarig exponering för hög temperatur, bekräfta blandningens värmebeständighetsgrad och förkorta det första inspektionsintervallet för att observera om bältets baksida visar tecken på härdning.
HNBR-remkroppar fungerar mer stabilt under kontinuerlig oljedimma eller högre omgivningstemperaturer, lämpliga för drivsystem nära växellådor eller hydraulstationer. HNBR kostar dock mer än CR; i oljefria rumstemperaturförhållanden, valet av det är prestandaredundans, och upphandling bör bedöma om det behövs baserat på faktiska exponeringsförhållanden.
En kamrems sladd bär hela dragbelastningen, och glasfiberlina och aramidlina är de två vanliga typerna. Glasfibersladd har lägre kostnad och låg förlängning, lämplig för konventionella enheter med fast centrumavstånd; aramidlina ger bättre flexibilitet och utmattningsmotstånd, lämplig för routing layouter med små remskivor och flera drivna remskivor. Sladdtyp är inte synlig på bältets utsida, så det bör uttryckligen bekräftas med leverantören under upphandlingen snarare än att bedömas enbart utifrån priset.
När remskivans diameter närmar sig det lägsta tillåtna värdet som anges av leverantören, minskar livslängden för böjutmattning av glasfiberlina märkbart. Sådana layouter bör prioritera att bekräfta aramidsnöres specifikationer, eller kräva att leverantören tillhandahåller testdata för flexutmattning, med fokus på draghållningshastigheten efter det specificerade antalet cykler.
Aramidsnöre har en något högre töjningshastighet än glasfiberkord, och den initiala spänningsinställningen måste följa motsvarande spänningstabell som tillhandahålls av leverantören. Om de empiriska värdena för glasfiberlina bibehålls kan antingen tandhopp från otillräcklig spänning eller accelererat lagerslitage från överspänning uppstå.
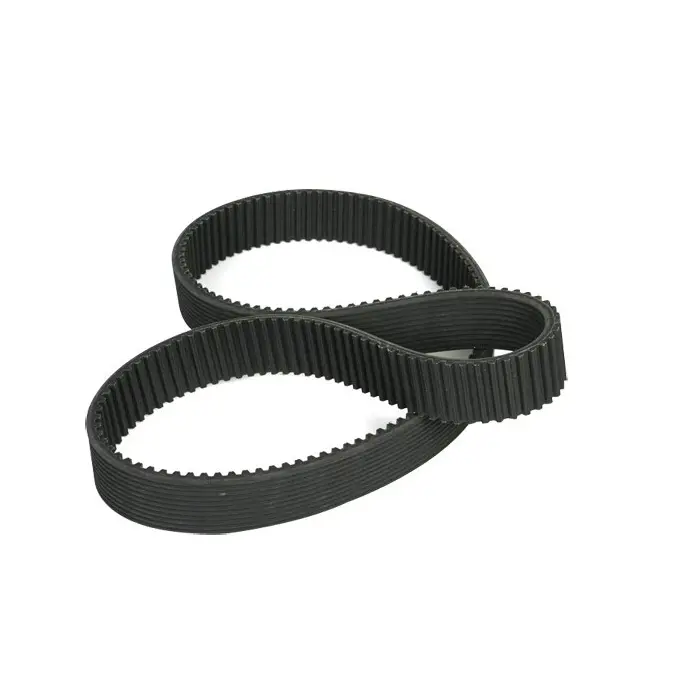
Dubbelsidiga kamremmar har tänder på båda sidor och kan driva flera drivna remskivor i serpentinstyrningslayouter, eller uppnå omvänd rotationstransmission. Denna struktur är helt klart fördelaktig i fleraxliga synkroniseringsscenarier såsom textilmaskiner och förpackningsutrustning: en rem driver flera axlar samtidigt, med fasen för varje axel begränsad enhetligt av bälteskroppen, vilket undviker synkroniseringsdrift mellan flera oberoende remmar orsakade av töjningsskillnader.
Vid byte av en dubbelsidig rem resulterar en felaktig färdsekvens i otillräcklig lindningsvinkel på vissa remskivor eller felaktig kontaktriktning för tandytan. Före installation, skaffa färdschemat från utrustningstillverkaren och bekräfta tandytans orientering och remskivans ingreppsriktning remskiva för remskiva.
Vissa dubbelsidiga bälten har samma tandspecifikation på båda sidor, medan andra skiljer sig åt (som kurvlinjära tänder på ena sidan och trapetsformade tänder på den andra). Vid upphandling ska kuggprofilerna på båda sidor verifieras mot originalutförande; blandning av remskivor med olika tandspecifikationer orsakar dålig ingrepp på ena sidan.
Spänningsinställningen för en kamrem är känsligare än den för en kilrem: otillräcklig spänning orsakar kugghopp och onormalt slitage på tandytan, medan överdriven spänning direkt ökar den radiella belastningen på remskivans lager. En kamrem är inte beroende av hög spänning för att bibehålla friktionsdrift på det sätt som en kilrem gör, så den initiala spänningen är vanligtvis lägre än den för en kilrem med samma specifikation – en punkt som lätt förbises i ersättningsscenarier.
Ställ in spänningen med en spänningsmätare enligt spänningstabellen som tillhandahålls av utrustningstillverkaren eller bältesleverantören, istället för att bedöma efter handkänsla. Ett nytt bälte genomgår första sträckning efter 24 till 48 timmars drift och måste kontrolleras en gång; om spänningen sjunker märkbart, undersök installationsavvikelser snarare än att bara lägga till spänning.
Om utrustningen använder flera kuggremmar parallellt, bör de bytas ut som en uppsättning, med varje remlängd bekräftad inom den matchande toleransen. Byte av en enda rem orsakar olika förlängningshastigheter mellan gamla och nya remmar, ojämn belastningsfördelning och den nya remmen kan faktiskt misslyckas tidigare.
Slitage på tandytan betyder att ingreppsavståndet redan har ökat; ökad spänning påskyndar bara slitaget på remskivornas lager och kan inte återställa kuggprofilens noggrannhet. Remmar med uppenbart slitage bör bytas ut och remskivorna ska samtidigt kontrolleras för motsvarande slitage.
Byte är möjligt i scenarier utan oljeföroreningar och temperaturer som inte överstiger CR-temperaturgränsen, men den faktiska driftstemperaturen för utrustningen måste bekräftas. Om oljedimma eller ihållande högre temperaturer förekommer kommer livslängden för en CR-bälteskropp att vara märkbart kortare än för HNBR, och inspektionscykeln bör förkortas efter byte för observation.
Begär stigningsinspektionsprotokoll och bälteskroppshårdhetsdata för partiet som ska levereras med varorna. För fleraxliga synkroniseringsscenarier rekommenderas att i kontraktet ange stigningslängdintervallet över flera remmar i samma sats, för att undvika fasavvikelser orsakade av töjningsskillnader.