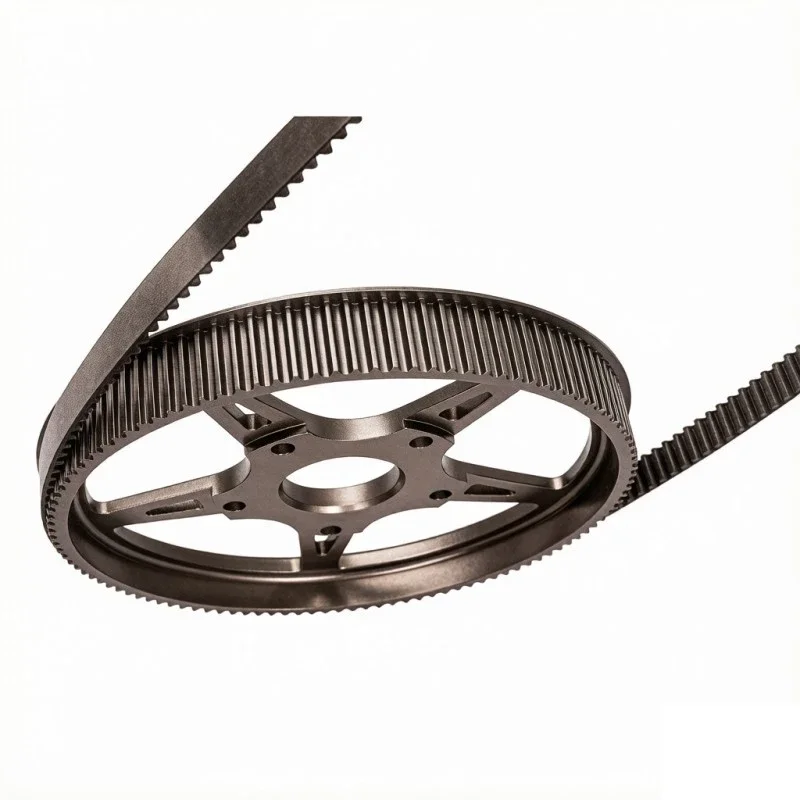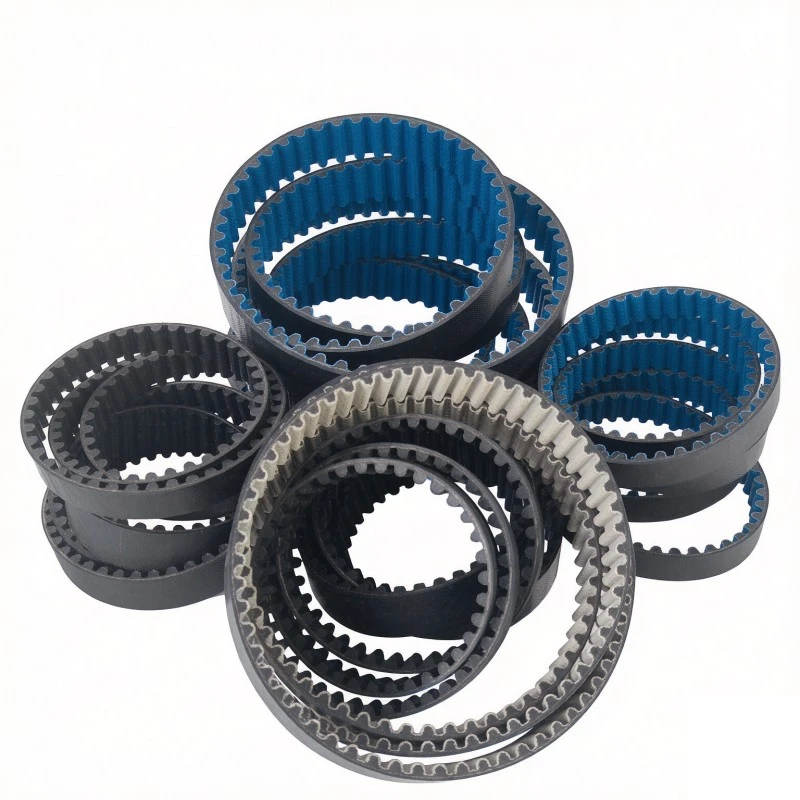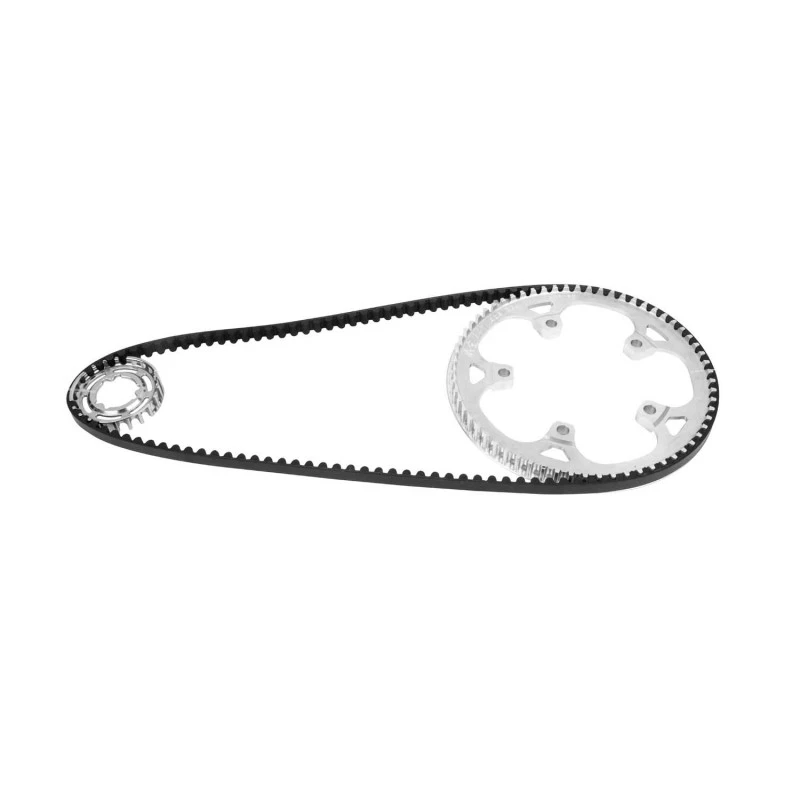
Den mest direkta egenskapen hos en kolkord är dess töjningshastighet, som är mycket lägre än för glasfiberkord och stålkord. I växellådor med fast centrumavstånd översätts denna egenskap till positioneringsförmåga: bältet kryper mycket lite efter långvarig drift, och upprepade positioneringsavvikelser avviker inte märkbart med körtiden.
För utrustning som förpackningsmaskiner, etiketteringsmaskiner och små CNC-verktygsbytesaxlar – där "stoppning exakt" är viktigare än "dragkraft" – innebär låg förlängning färre efterspänningscykler och lägre risk för kumulativa fel under fleraxlig synkronisering. Observera att eftersomTiming för kolsladd belts har låg töjning, om spänningsinställningen för en glasfiberrem bibehålls, blir lagerbelastningen för hög; initialspänningen behöver vanligtvis minskas med 10 %–15 %.
Vid multidriven synkronisering summeras töjningsskillnaderna för varje rem direkt till fasavvikelsen. Kolsnörets lågkrypningsegenskaper håller förlängningen av varje axel nära under hela löpcykeln, vilket minskar synkroniseringsdriften orsakad av att ett enda bälte "blir slak först." Under godkännande, kontrollera stigningslängden över flera remmar från samma batch.
Vid samma bältesbredd kan den tillåtna periferikraften för en kuggrem i kolkord nå ungefär dubbelt så stor som för en sladdprodukt av glasfiber med samma specifikation. Detta är särskilt användbart i scenarier för kedjebyte: för rullnings-, extruderings- och krossutrustning som ursprungligen krävde en kedja eller ett extremt brett bälte, kan byte till ett kolkordrem göra att bredden kan minskas, vilket minskar överhängslasten vid axeländen.
Huruvida hög vridmomentdensitet kan uppnås beror på tandrotens skjuvmotstånd. Begär testdata för tandrotsskjuvning under upphandlingen för motsvarande tandprofil, istället för att bara titta på draghållfastheten.
Efter att remmens bredd har minskat ökar trycket per ytenhet på remskivans tandyta. Remskivans tandbredd och tandytans hårdhet måste kontrolleras på nytt för kompatibilitet. Om den ursprungliga bredremsremskivan bibehålls utan verifiering, kan slitaget på tandytan öka.
Bindningsskiktsbrott uppstår ofta månader efter installationen och är svårt att täcka genom inkommande provtagning. Köpare kan begära registreringar av doppbehandling och härdningsgrad för partiet som ska levereras med varorna, som indirekt bevis på bindningskvalitet.
Om utrustningen involverar vattenspolning eller förhållanden med hög luftfuktighet, bör detta anges vid valet så att de hydrolysbeständiga komponenterna i bälteskroppsblandningen kan bekräftas som kompatibla.
Bältkroppar av polyuretan kräver uppmärksamhet på satsens hårdhet. När Shore A-hårdheten avviker med mer än ±3 mellan batcherna kommer spänningsavklingningshastigheten i överföringar med långa centrumavstånd att fluktuera.
Svullnadstecken på bälteskroppar av kloroprengummi uppträder relativt sent efter tillfällig oljekontakt. Den första inspektionscykeln bör förkortas i enlighet med detta, med fokus på om bältets baksida har mjuknat eller om tandytan visar onormal glans.
När kurvlinjära tänder används för byte av kedje, bör valet baseras på faktisk periferkraft snarare än motorns märkeffekt. Acceptans fokuserar på tandrotsskjuvningsdata och remskivans tandspår.
Kuggremmarna i kollinan är extremt känsliga för slitage på remskivornas spår. Om den gamla remskivan redan uppvisar stegformigt slitage, utvecklar en ny rem ofta tandrotsprickor långt innan dess förväntade livslängd.
Enligt ISO 9001:2015-ramverket behåller Kaihong vulkaniseringskurvan och hårdhetsmätningsregistren för varje batch av förening. Köpare kan begära att batchdata tillhandahålls med varorna vid bekräftelse av första artikeln.
För OEM-projekt med stora årliga volymer rekommenderas det att i kontraktet föreskriva att tre remmar av samma specifikation provtas från varje batch, och att stigningslängden mäts under standardspänning, med ett intervall över de tre som inte överstiger 0,3 mm.